

Ölçmediğimizi söylemeyiz
Bir toleransı taahhüt ediyorsak, o toleransı ölçen bir yöntemimiz ve kaydı vardır. Ölçemediğimiz bir şeyi taahhüt etmeyiz.
BİZ KİMİZKılıçaslan Alüminyum
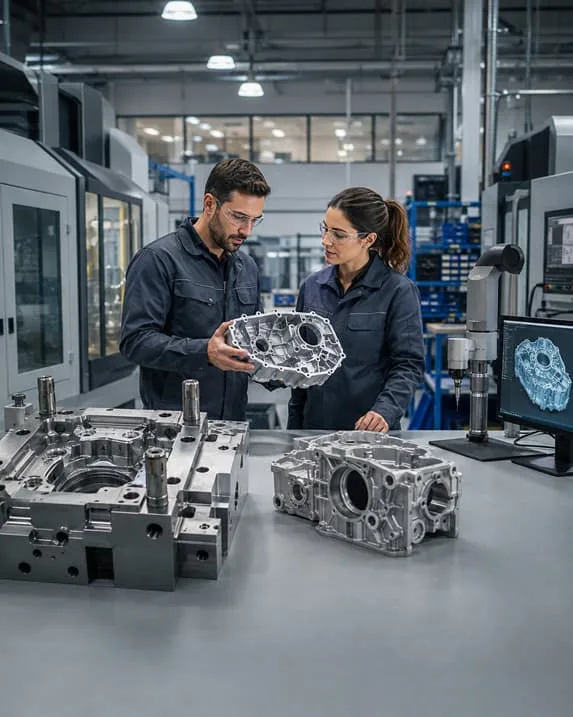
Süreci parçalara bölmemeyi seçtik. Kalıbı biz tasarlıyor, dolumunu biz simüle ediyor, kalıbı kendi atölyemizde imal ediyor ve parçayı kendi preslerimizde döküyoruz. Talaşlı imalat, yüzey işlem ve montaj da aynı zincirin halkaları.
Bunun pratik karşılığı şu: bir sorun çıktığında arada tedarikçi olmuyor. Kalıptan mı, alaşımdan mı, proses parametresinden mi kaynaklandığını aynı gün içinde ayırt edebiliyor ve düzeltmeyi aynı çatı altında yapabiliyoruz. Zincirin uzunluğu değil, kaç elden geçtiği belirleyicidir.
Bir işe her zaman fizibiliteyle başlıyoruz: geometri, ayrım düzlemi, çıkma açıları ve et kalınlığı dağılımı döküme uygunluk açısından değerlendiriliyor. Gerekiyorsa tasarımda küçük bir değişiklik öneriyoruz — bir kaburganın yerini değiştirmek, sonradan porozite ayıklamaktan çok daha ucuza gelir.
Kalıp tasarımından montaja kadar bütün adımlar kendi bünyemizde; teslim zinciri kısalır, sorumluluk bölünmez.
Enjeksiyon parametreleri, alaşım analizi ve ölçüm sonuçları kayıt altındadır; bir sapmanın nerede başladığı geriye dönük görülebilir.
Gelen modeli olduğu gibi dökmek yerine, döküm mantığına göre iyileştirme öneriyoruz.
NEDEN KILIÇASLAN?
Kalıp, döküm, işleme, yüzey ve montaj aynı yerde. Sorumluluk tek elde, geri dönüş süresi kısa.
Dolum ve katılaşma, kalıp çeliği işlenmeden analiz edilir. İlk deneme dökümünde sürpriz istemiyoruz.
Alaşım yalnız mukavemet tablosuna göre değil, geometri ve yüzey işlem beklentisiyle birlikte seçilir.
Kalıp çeliğinden ve soğutma tasarımından kısmak ilk faturayı küçültür, toplam maliyeti büyütür.
KURUMSAL
Kılıçaslan, yüksek basınçlı alüminyum enjeksiyon döküm ve kalıp tasarımı üzerine çalışan bir üretim kuruluşudur. İşimizin merkezinde tek bir soru var: bir parçanın teknik resmi elimize geçtiğinde, onu en az fireyle ve tekrarlanabilir biçimde nasıl üretiriz?
Fizibilite GörüşmesiÇALIŞMA BİÇİMİMİZ
Döküm parçanın kalitesi presin başında değil, çizim masasında belirlenir. Et kalınlığındaki ani bir sıçrama sıcak nokta yaratır, sıcak nokta beslenemezse boşluk bırakır ve o boşluk hiçbir proses ayarıyla tamamen kapanmaz. Bu yüzden işe parçayı değerlendirerek başlıyoruz.
Kalıp tasarımı onaylandıktan sonra dolum ve katılaşma simülasyonu yapılıyor. Yolluk kesitleri, hava tahliye kanalları ve soğutma yerleşimi bu analize göre belirleniyor. Amaç ilk deneme dökümünde sürprizle karşılaşmamak; çünkü kalıba çelik eklemek, çıkarmaktan çok daha zordur.
Seri üretimde ise değişkenleri kayıt altında tutuyoruz. Enjeksiyon hızı, kalıp sıcaklığı ve ikinci faz basıncı bir partide kaydığında, hangi çevrimde başladığı geriye dönük görülebiliyor. Sapmayı sonda ayıklamak yerine oluştuğu istasyonda yakalamayı hedefliyoruz.
Kalıbı bir sarf malzemesi değil, uzun soluklu bir yatırım olarak görüyoruz. Bakım periyodu, yedek maça stratejisi ve ısıl yorulma takibi bu yüzden ilk günden konuşulur. Uzun ömürlü kalıp, parça başına düşen maliyeti sessizce aşağı çeker.
Saygılarımızla; KILIÇASLAN ALÜMİNYUM
BİR İŞ BİZE GELDİĞİNDE
Aşağıdaki adımların hepsi kendi bünyemizde yürür. Her istasyonun çıktısı bir sonrakinin girdisi olarak kayda alınır; bu yüzden bir sapma olduğunda hangi adımda oluştuğu tartışma konusu olmaz.
Modeli döküme uygunluk açısından okuyor, gerekiyorsa revizyon öneriyoruz. Bu adım ücretsizdir.
Yolluk, tahliye ve soğutma kararları analizle veriliyor — kalıp çeliği daha işlenmeden.
Kalıp kendi atölyemizde işleniyor; deneme dökümü ve devreye alma da bize ait.
Soğuk kamaralı preste, proses parametreleri kayıt altında seri üretim.
Yalnız kritik yüzeyler işlenir; gereksiz bağlama maliyeti parçaya yansımasın.
Çapak alma ve kumlamanın ardından kromatlama, eloksal veya toz boya.
Ölçüm, gerekiyorsa sızdırmazlık ve röntgen; sonuçlar parçayla birlikte raporlanır.
Numune onayından seri üretime geçiş süresi parçanın geometrisine ve kalıp karmaşıklığına göre değişir; fizibilite görüşmesinde birlikte netleştiriyoruz.
Parçanızı DeğerlendirelimİLKELERİMİZ
Bunlar duvara asılan cümleler değil; bir teklif hazırlarken, bir kalıba çelik seçerken ve bir parçayı hurdaya ayırırken fiilen uyguladığımız kurallar.
Bir toleransı taahhüt ediyorsak, o toleransı ölçen bir yöntemimiz ve kaydı vardır. Ölçemediğimiz bir şeyi taahhüt etmeyiz.
Enjeksiyon parametreleri kayıt altındadır; bir sapmanın hangi çevrimde başladığı geriye dönük görülebilir.
Kalıp çeliğinden ve soğutma tasarımından kısmak ilk faturayı küçültür, toplam maliyeti büyütür.
Yolluk ve döküm hurdası kendi döngüsünde yeniden değerlendirilir; bileşim kontrolü bu yüzden sürekli yapılır.
FİZİBİLİTE GÖRÜŞMESİ
Teknik resminizi veya 3D modelinizi paylaşın; döküme uygunluk, kalıp yaklaşımı ve tahmini süre üzerine geri dönüş yapalım.