

Kalıp tasarımı ve simülasyon
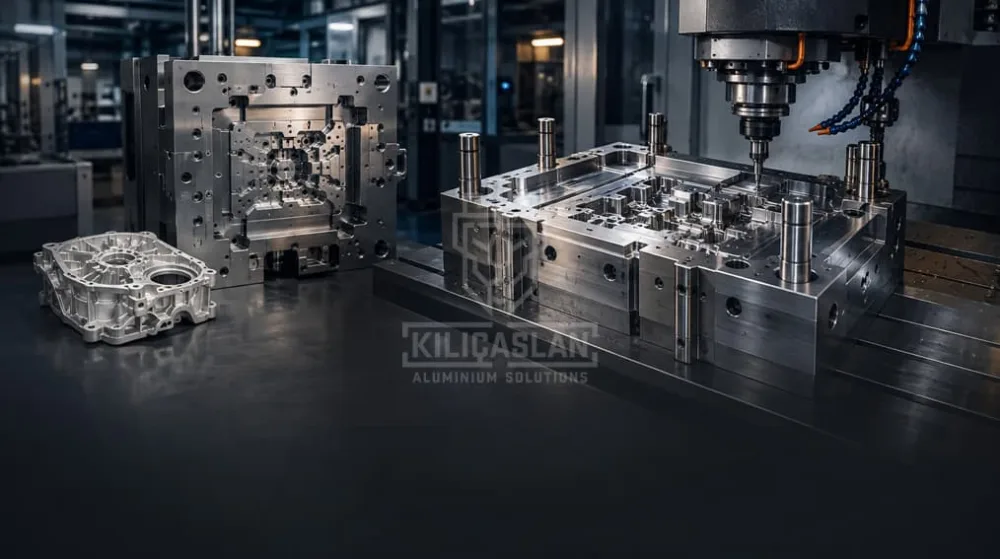
Ayrım düzlemi, çıkma açıları, et kalınlığı geçişleri ve itici yerleşimi belirlenir; ardından dolum ve katılaşma analiziyle yolluk, tahliye ve soğutma kararları verilir.
ÜRETİM HATTIKılıçaslan Alüminyum
Üretim hattımız, bir parçanın döküm öncesinde ve sonrasında ihtiyaç duyduğu bütün adımları kapsayacak şekilde kurgulandı. Aşağıdaki başlıklar birbirinden bağımsız hizmetler değil; aynı zincirin sıralı halkaları.
Bunun en somut karşılığı müdahale süresidir. Kalıp bizde durduğu için bir revizyon kararı verildiğinde parça başka bir atölyeye taşınmaz; fikstür tasarımı da bizde olduğu için işleme kaynaklı bir ölçü sapması kalıp tarafındaki sebebiyle birlikte değerlendirilir.
Hat boyunca tek bir kural var: her istasyonun çıktısı bir sonrakinin girdisi olarak kayda alınır. Enjeksiyon parametresi, ölçüm sonucu ve yüzey işlem partisi aynı iş emrine bağlıdır — bir sapma çıktığında hangi istasyonda başladığı tartışma konusu olmaz.
Bakım, revizyon ve yedek maça kendi atölyemizde; kalıp başka bir yerde olmadığı için müdahale süresi kısalır.
Parçaya özel bağlama düzenini biz kurguluyoruz; bağlama kaynaklı ölçü hataları kaynağında engelleniyor.
Alaşım analizi, enjeksiyon kaydı ve ölçüm sonucu parti bazında geriye dönük bulunabiliyor.
HATTIN ALTYAPISI
Alüminyum için doğru makine ailesi: metal hazneye her baskıda dozajlanır, enjeksiyon sistemi ergimiş metalin içinde durmaz.
Kalıp çeliği işleme, montaj, deneme dökümü ve devreye alma dışarı verilmez.
CNC bağlama düzeni parça için tasarlanır; ikinci bağlamada referans kaybı yaşanmaz.
Boyutsal ölçüm, alaşım analizi ve gerektiğinde sızdırmazlık kontrolü hattın sonunda değil, akışın içinde.
YETKİNLİKLER
Bir parçayı üretmek için gereken altı yetkinliğin altısı da kendi bünyemizde. Bu, dışarıdan hizmet almadığımız anlamına gelmiyor; kritik kararların hiçbirinin bizim dışımızda verilmediği anlamına geliyor.
HizmetlerimizNE YAPABİLİYORUZ
Her başlık bir sonrakinin girdisini üretir; bu yüzden birini diğerinden bağımsız fiyatlamıyor, tek bir zincir olarak planlıyoruz.
Ayrım düzlemi, çıkma açıları, et kalınlığı geçişleri ve itici yerleşimi belirlenir; ardından dolum ve katılaşma analiziyle yolluk, tahliye ve soğutma kararları verilir.
Kalıp çeliği işleme, montaj, deneme dökümü ve devreye alma kendi atölyemizde. Kalıp devredeyken bakım, revizyon ve yedek parça da bizde kalır.
Soğuk kamaralı preslerde, proses parametreleri kayıt altında seri döküm. İnce cidarlı geometriler, entegre soğutucu kanatlar ve maçayla oluşturulan iç kanallar bu hatta üretilir.
Bağlantı yüzeyleri, delikler ve dişler parçaya özel fikstürlerde CNC ile işlenir. Yalnız kritik yüzeyler işlenir; gereksiz bağlama maliyeti parçaya yansımaz.
Çapak alma ve kumlamanın ardından kromatlama, eloksal veya toz boya. Yüzey işlem kararı alaşım ve tolerans hesabıyla birlikte alınır, sonradan eklenmez.
Talep edilirse rulman, burç, helicoil ve conta montajı yapılır; parça hazır grup olarak, ölçüm raporuyla birlikte sevk edilir.
HATTIN İŞLEYİŞİ
Aşağıdaki yedi istasyon aynı iş emrine bağlıdır. Her adımın yanında o adımda üretilen kaydı da yazdık — çünkü bir üretim hattını anlatan şey ekipman listesi değil, hangi kararın neye bakarak verildiğidir.
Model döküme uygunluk açısından okunur. Kayıt: revizyon önerileri ve ayrım düzlemi kararı.
Dolum ve katılaşma analizi yapılır. Kayıt: yolluk kesiti, tahliye ve soğutma yerleşimi.
Kalıp çeliği işlenir, montajlanır, deneme dökümüyle devreye alınır. Kayıt: deneme raporu.
Soğuk kamaralı preste seri üretim. Kayıt: enjeksiyon hızı, kalıp sıcaklığı, ikinci faz basıncı.
Parçaya özel fikstürde işleme. Kayıt: kritik ölçülerin ilk parça kontrolü.
Çapak alma, kumlama ve kaplama. Kayıt: parti numarası ve kaplama onay numunesi.
Boyutsal ölçüm, gerekiyorsa sızdırmazlık ve röntgen. Kayıt: ölçüm raporu, parçayla birlikte.
Makine parkı, tonaj aralıkları ve kapasite değerleri bu sayfada bilerek yazılmadı; doğrulanmış rakamlar geldiğinde panelden eklenecek.
Parçanızı DeğerlendirelimFİZİBİLİTE GÖRÜŞMESİ
Teknik resminizi veya 3D modelinizi paylaşın; döküme uygunluk, kalıp yaklaşımı ve tahmini süre üzerine geri dönüş yapalım.