

Kalite Kontrol ve Ölçüm
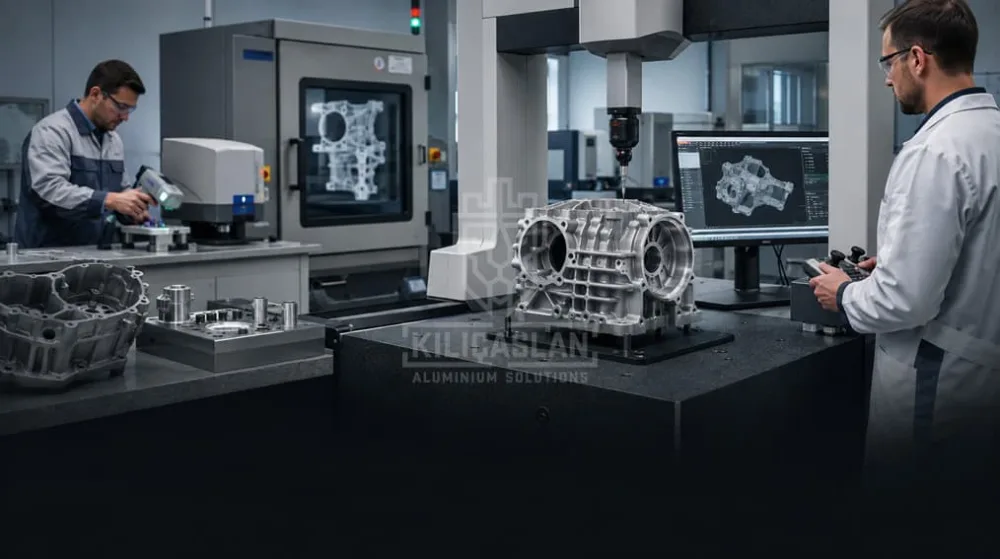
Kalite Kontrol ve Ölçüm
CMM ile boyutsal ölçüm, spektrometre ile alaşım analizi, röntgenle porozite kontrolü.
Döküm kalite kontrol, parçayı sevkiyattan hemen önce ayıklamak değil, sapmayı oluştuğu istasyonda yakalamaktır. Kılıçaslan'da kalite; dolum simülasyonuyla başlayan, kayıtlı proses parametreleriyle süren ve boyutsal ölçüm, alaşım analizi, porozite kontrolü ile sızdırmazlık testiyle biten bir zincirdir. Sonuçlar parçayla birlikte raporlanır.
Alüminyum dökümde kalite nerede belirlenir?
Bir döküm parçanın kalitesinin büyük kısmı, daha ilk metal dökülmeden belirlenmiştir. Yolluk kesiti, hava tahliyesi ve soğutma dengesi kalıp tasarımında kurulur; bunlar yanlışsa hiçbir son kontrol parçayı kurtarmaz. Bu yüzden kalite yaklaşımımız tasarım ve simülasyon aşamasında başlar.
İkinci belirleyici prosestir. Doz miktarı, faz hızları, kalıp sıcaklığı ve tutma basıncı kayıt altında tutulur; bir sapma çıktığında hangi çevrimde başladığı geriye dönük görülebilir. Üçüncüsü ise ölçümdür: karar, izlenime değil sayıya dayanır.
Uyguladığımız kontrol yöntemleri
CMM ile boyutsal ölçüm
Koordinat ölçüm makinesi (CMM), parçanın geometrisini üç eksende sayısal olarak ölçer. Teknik resimdeki ölçü ve geometrik toleranslar tek tek doğrulanır; çıktı bir ölçüm raporudur. Numune onayında ve seri üretim boyunca periyodik kontrolde kullanılır.
Spektrometre ile alaşım analizi
Ergitme ocağından alınan numune, optik emisyon spektrometresinde analiz edilir. Alaşım bileşimi standart aralığın dışına çıkmışsa döküme başlanmaz. Alaşım kayması, sonradan mekanik dayanım ve kaplama sorunları olarak ortaya çıktığı için bu kontrol zincirin ilk halkasıdır.
Röntgen ile porozite kontrolü
Radyografik muayene, parçanın içindeki gaz boşluklarını ve çekinti kavitelerini tahribatsız olarak gösterir. Kaynak yapılacak, basınç tutacak veya emniyet açısından kritik parçalarda talep edilir. Porozitenin nasıl azaltıldığını ayrı bir yazıda anlattık.
Sızdırmazlık testi
Basınç altında sıvı veya gaz tutması beklenen gövdeler, basınçlı hava ile sızdırmazlık testinden geçirilir. Test, parçanın kullanımdaki koşuluna yakın bir basınçta yapılır ve sonuç kaydedilir.
Görsel ve mekanik kontroller
- Yüzey kusuru, soğuk birleşme izi ve çapak kontrolü
- Sertlik ölçümü
- Gerektiğinde kesit alarak iç yapı incelemesi
Raporlama ve izlenebilirlik
- Numune onay dosyası: ölçüm raporu, alaşım analizi ve varsa test sonuçları bir arada
- Parti izlenebilirliği: döküm partisi, alaşım analizi ve ölçüm kaydı parça üzerinden geriye doğru izlenebilir
- Sapma kaydı: uygunsuzluk çıktığında kök neden, düzeltici işlem ve doğrulama yazılır
- Geri besleme: sahadan gelen her bulgu kalıp veya proses revizyonuna girdi olur
Kalite yaklaşımımızın bütününü Kalite ve Ar-Ge sayfasında ele aldık.
Numune onay dosyasında ne bulunur?
Seri üretime geçmeden önce hazırladığımız onay dosyası, parçanın tarif edildiği gibi üretilebildiğinin kanıtıdır. Kapsamı parçanın kritikliğine göre genişler; çekirdeği her projede aynı kalır.
- Ölçüm raporu: teknik resimdeki ölçüler numaralandırılır ve tek tek karşılanır.
- Malzeme kaydı: döküm partisine ait spektrometre analizi.
- Görsel referans: onaylanan yüzey ve kaplama numunesi.
- Kontrol planı: seri üretimde hangi ölçünün hangi sıklıkta ölçüleceği.
- Özel testler: gerekiyorsa sızdırmazlık, radyografi ve sertlik sonuçları.
Dosya onaylandıktan sonra kontrol planı devreye girer. Seri üretimdeki her ölçüm bu plana göre yapılır; bir sapma çıktığında karşılaştırma referansı yine bu dosyadır. Onay dosyası olmadan başlayan bir üretimde "parça değişti mi" sorusunun nesnel bir cevabı olmaz.
Neden Kılıçaslan?
- Ölçüm sonucu parçayla gelir. Raporu ayrıca istemek zorunda kalmazsınız.
- Kontrol zincire yayılmıştır. Kalite, sondaki tek bir masada değil her istasyonda vardır.
- Kök nedene inen sapma yönetimi. Uygunsuz parçayı ayırmak yeterli sayılmaz; sebebi kapatılır.
- Kendi kalıbımız, kendi prosesimiz. Düzeltmenin nereye yapılacağı konusunda arada muhatap yoktur.
Sık sorulan sorular
Her partide ölçüm raporu veriyor musunuz?
Numune onayında tam ölçüm raporu verilir. Seri üretimde kontrol planına göre belirlenen kritik ölçüler periyodik olarak ölçülür ve raporlanır. Kapsamı sözleşme aşamasında birlikte tanımlıyoruz.
Röntgen ve sızdırmazlık testi standart mı?
Her parçada gerekmez. Basınç tutan, kaynaklanan veya emniyet açısından kritik parçalarda kontrol planına eklenir. Parçanızın kullanım koşuluna göre öneriyoruz.
Kendi ölçüm cihazınızın doğruluğu nasıl güvence altında?
Ölçüm ekipmanları periyodik olarak kalibre edilir ve kalibrasyon kayıtları saklanır. Ölçüm belirsizliği, sıkı toleranslı ölçülerin değerlendirilmesinde dikkate alınır.
Uygunsuz parça çıkarsa ne oluyor?
Parti ayrılır, kök neden analizi yapılır ve düzeltici işlem uygulanır. Doğrulama ölçümü olumlu çıkmadan üretime devam edilmez.
Kontrol planınızı bizimle paylaşın; hangi ölçümlerin hangi sıklıkta yapılacağını birlikte yazalım.
Bu hizmet hakkında bilgi alın
Uzman ekibimiz size en uygun çözümü sunmak için hazır.