

Yüksek Basınçlı Alüminyum Döküm
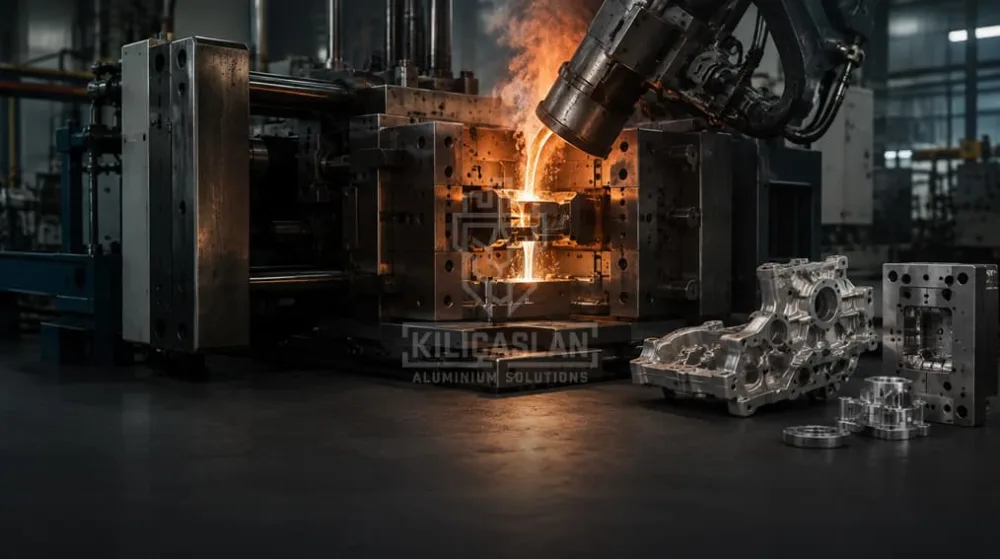
Yüksek Basınçlı Alüminyum Döküm
Soğuk kamaralı preslerde, ince cidarlı ve boyutsal olarak kararlı parçaların seri üretimi.
Yüksek basınçlı alüminyum döküm, ergimiş alüminyumun soğuk kamaralı bir enjeksiyon presinde çelik kalıp boşluğuna yüksek basınçla itilmesi ve basınç altında katılaştırılmasıdır. Kılıçaslan, Adana'daki tesisinde bu yöntemle ince cidarlı, boyutsal olarak kararlı ve seri üretime uygun alüminyum döküm parçalar üretir. Kalıbı da biz tasarlayıp imal ettiğimiz için parça tek muhatapla, tek çatı altında yoluna devam eder.
Yüksek basınçlı alüminyum döküm nedir?
Yöntemin uluslararası kısaltması HPDC'dir: High Pressure Die Casting. Alüminyum alaşımı ergitme ocağında sıvı hâle getirilir, ölçülü bir doz hâlinde enjeksiyon kovanına alınır ve piston tarafından kalıba basılır. Kalıp dolduktan sonra basınç, metal tamamen katılaşana kadar korunur; böylece çekinti boşlukları büyümeden kapanır ve parçanın iç yapısı sıkışır.
Alüminyum enjeksiyon döküm, aynı parçanın binlerce hatta yüz binlerce kez birbirinin aynısı üretilmesi gerektiğinde tercih edilir. Kum dökümün aksine kalıp kalıcıdır: doğru tasarlanan ve düzenli bakılan bir çelik kalıp, uzun seriler boyunca aynı ölçüyü verir. Tekrarlanabilirlik bu yöntemin asıl vaadidir.
Soğuk kamaralı ve sıcak kamaralı pres farkı
Alüminyumun ergime sıcaklığı, enjeksiyon ünitesinin sürekli sıvı metalin içinde beklemesine izin vermez; ünite kısa sürede aşınır. Bu yüzden alüminyumda soğuk kamaralı presler kullanılır: her çevrimde ölçülü bir doz metal ayrı bir ocaktan kovana aktarılır. Çinko alaşımlarında yaygın olan sıcak kamaralı sistem alüminyum için uygun değildir. Kılıçaslan'ın enjeksiyon hattı soğuk kamaralı çalışır.
Yüksek basınçlı dökümün avantajları
- İnce cidar: Yöntem, tipik olarak 1,5–3 mm et kalınlığındaki duvarları eksiksiz doldurabilir. Aynı mukavemet daha az metalle sağlanır, parça hafifler.
- Boyutsal kararlılık: Kalıp çelik olduğu için ölçü çevrimden çevrime kaymaz; birçok ölçü döküm hâliyle, ek işleme gerekmeden tolerans içinde kalır.
- Kısa çevrim süresi: Basınçlı dökümde bir çevrim, parça boyutuna göre saniyeler mertebesindedir. Seri üretimde birim maliyeti aşağı çeken ana etken budur.
- Karmaşık geometri: Soğutucu kanatlar, kaburgalar, bağlantı kulakları ve yataklar tek parçada dökülür; ayrı imalat ve birleştirme ihtiyacı ortadan kalkar.
- Yüzey kalitesi: Döküm çıkışı yüzey, birçok uygulamada kaplama veya boya için doğrudan uygundur; ara taşlama gerekmez.
- Malzeme verimi: Yolluk, taşkan ve çapak kendi ergitme çevrimimize geri döner. Süreçte kayıp değil, dolaşım vardır.
Döküm sürecimiz nasıl işliyor?
- Fizibilite ve teknik resim incelemesi. Parça geometrisi, ayrım düzlemi, çıkma açıları ve et kalınlığı geçişleri döküme uygunluk açısından değerlendirilir. Bu aşamada yapılan bir düzeltme, kalıp açıldıktan sonraki her düzeltmeden ucuzdur — nedenini çıkma açısı yazımızda anlattık.
- Kalıp tasarımı ve dolum simülasyonu. Yolluk, soğutma ve hava tahliyesi tasarlanır; dolum ile katılaşma daha kalıp açılmadan bilgisayarda doğrulanır. Ayrıntı: Kalıp Tasarımı ve Dolum Simülasyonu.
- Kalıp imalatı. Kalıp çeliğinin işlenmesinden montajına kadar tüm adımlar kendi kalıphanemizde yürütülür: Kalıp İmalatı.
- Numune döküm ve onay. İlk denemeden çıkan parçalar ölçülür, gerekiyorsa kalıp revize edilir. Onay alınmadan seriye geçilmez.
- Seri üretim. Enjeksiyon parametreleri — doz, faz hızları, kalıp sıcaklığı, tutma basıncı — kayıt altında tutulur; bir sapma olduğunda hangi çevrimde başladığı görülebilir.
- Bitirme ve teslim. Çapak alma, talaşlı imalat, yüzey işlem ve montaj sonrası parça kullanıma hazır hâlde sevk edilir.
Alaşım seçimi ve porozite
Yüksek basınçlı alüminyum döküm için en yaygın alaşımlar silisyum ağırlıklı Al-Si ailesindendir; EN AC-46000 ve EN AC-47100 gibi standart alaşımlar akıcılıkları ve sıcak yırtılmaya dirençleri sayesinde basınçlı dökümde öne çıkar. Doğru seçim parçanın mekanik yüküne, çalışma sıcaklığına, sızdırmazlık beklentisine ve sonrasında uygulanacak yüzey işlemine bağlıdır; alaşım seçimi yazımızda karar kriterlerini sıraladık.
Basınçlı dökümün klasik sorunu gaz porozitesidir. Kaynak yapılacak veya basınç altında sızdırmazlık istenen parçalarda bu risk tasarımda azaltılır: hava tahliyesi, yolluk kesiti ve faz hızları buna göre kurulur. Konuyu ayrı bir yazıda ele aldık: döküm parçada porozite nasıl azaltılır.
Hangi parçaları döküyoruz?
- Otomotiv döküm parçaları — gövde, kapak, braket ve taşıyıcı elemanlar
- Elektrik ve elektronik muhafazalar — ısı atan yüzeyli, sızdırmazlık istenen kutular
- Aydınlatma armatür gövdeleri — soğutucu kanatlı LED gövdeleri
- Beyaz eşya ve ev aletleri parçaları
- Makine ve endüstriyel parçalar
Neden Kılıçaslan?
- Kalıp ve döküm aynı çatı altında. Kalıptan kaynaklanan bir sapmada arada tedarikçi olmaz; revizyon kendi kalıphanemizde yapılır.
- Simülasyonla doğrulanmış tasarım. İlk denemeye kadar geçen süre ve deneme sayısı kısalır.
- Ölçülebilir kalite. CMM raporu, spektrometre analizi ve sızdırmazlık testi sonuçları parçayla birlikte teslim edilir — bkz. Kalite Kontrol ve Ölçüm.
- İşlenmiş teslim. Talaşlı imalat, yüzey işlem ve montaj sonrası tek sevkiyat; parçayı siz ayrıca dolaştırmazsınız.
Üretim altyapımızın ayrıntısı için Üretim ve Yetkinlikler sayfasına bakabilirsiniz.
Sık sorulan sorular
Yüksek basınçlı alüminyum döküm hangi adette mantıklı olur?
Kalıp bir kerelik yatırım olduğu için yöntem, adet arttıkça avantajlı hâle gelir. Birkaç yüz adetlik işlerde birim fiyatı kalıp maliyeti belirlerken, binlerce adetlik serilerde döküm çoğu alternatiften ucuza gelir. Doğru cevap parçanın geometrisine ve yıllık adedine göre değişir; fizibilite görüşmesinde birlikte hesaplıyoruz.
Döküm parçaya sonradan işleme gerekir mi?
Birçok ölçü döküm hâliyle tolerans içinde çıkar. Ancak sızdırmazlık yüzeyleri, yatak delikleri ve diş açılacak yerler genellikle işlenir. Bu operasyonları CNC talaşlı imalat hattımızda kendimiz yapıyoruz.
Kalıp kime ait olur?
Kalıp bedelini ödeyen müşteriye aittir. Kalıbı tesisimizde saklar, bakımını yapar ve siparişlerinizde kullanırız; talep hâlinde teslim ederiz.
Numuneden seri üretime geçiş ne kadar sürer?
Süre parçanın karmaşıklığına ve kalıbın büyüklüğüne göre değişir. Bu yüzden takvim sözünü ancak teknik resmi gördükten sonra veriyoruz; fizibilite görüşmesinde net bir tarih çıkarıyoruz.
Parçanızın teknik resmini iletişim sayfamızdan paylaşın, döküme uygunluğunu değerlendirip fiyat verelim.
Bu hizmet hakkında bilgi alın
Uzman ekibimiz size en uygun çözümü sunmak için hazır.